

핵심 생산 워크플로우
재료 준비
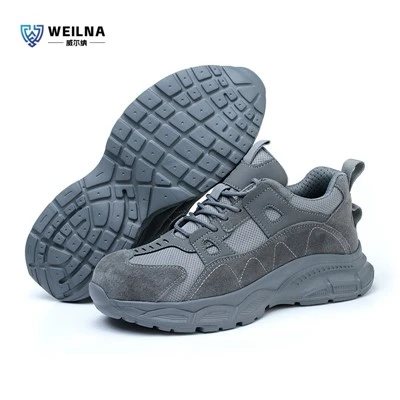
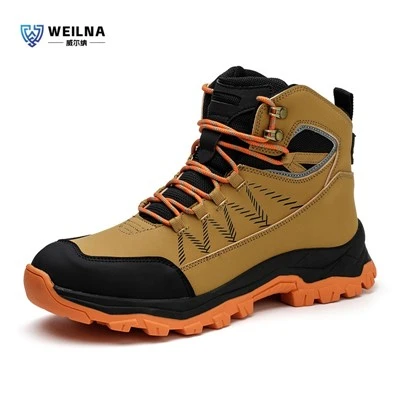
갑피는{0}}톱 그레인 소가죽(두께 1.8mm 이상) 또는 절단에 강한-Kevlar 섬유로 만들어지며 200J 이상의 충격력을 견딜 수 있는 내부 강철 발가락 캡이 포함되어 있습니다. 밑창은 폴리우레탄(PU) 또는 미끄럼 방지 트레드 깊이가 2.5mm 이상인 내마모성-고무를 사용합니다. 펑크 방지-중창은 1100N 이상의 펑크 힘을 견딜 수 있는 두께 1.2mm 이상의 스테인레스 스틸 플레이트를 사용합니다.
커팅과 스티칭
레이저 절단 공차는 ±0.5mm 이내로 제어되며 강철 토 캡이 토 섹션의 중간층 내에 내장되어 있습니다. 조립에는 고강도-나일론 실(스티치당 인장 강도가 50N 이상)이 사용됩니다. 발가락 및 가장자리 바인딩과 같은 높은-응력 영역-은 스티치 건너뛰기나 루프 풀림과 같은 문제를 방지하기 위해 이중-스티칭 강화를 적용합니다.